

去毛刺机接入新能源产线:节拍波动取量量控制成新门槛
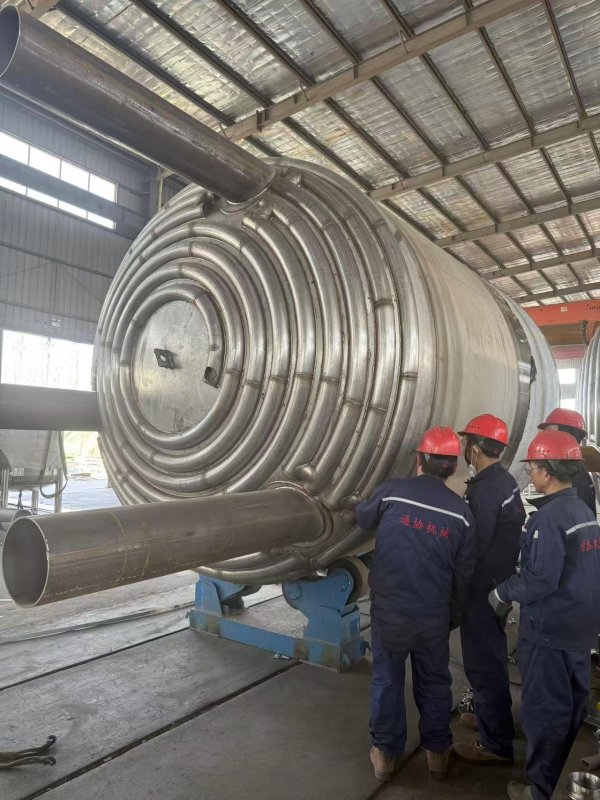
宁波压铸厂将两台去毛刺机接入机器人工作站,单班打磨人员从6人减到2人,良品率升至97%。设备正从修补工序转向质量控制节点,非标适配与稳定性成为产线选择的关键。

工控设备固件抵触致产线停摆,工场连夜切换备用PLC
凌晨两点,华东一家汽车零部件厂的工控设备因固件版本冲突导致产线停摆,损失逼近二十万元。工厂通过回滚旧固件、更换备用PLC恢复生产,也暴露出联网工控设备在版本管理和运维响应上的短板。
宁波压铸厂将两台去毛刺机接入机器人工作站,单班打磨人员从6人减到2人,良品率升至97%。设备正从修补工序转向质量控制节点,非标适配与稳定性成为产线选择的关键。
凌晨两点,华东一家汽车零部件厂的工控设备因固件版本冲突导致产线停摆,损失逼近二十万元。工厂通过回滚旧固件、更换备用PLC恢复生产,也暴露出联网工控设备在版本管理和运维响应上的短板。


